-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Pontos-chave do controle de qualidade no processo de torço na fabricação de fios e cabos
Como componente central do processo de fabricação de fios e cabos, o processo de torção tem um impacto decisivo na eficiência condutiva, na capacidade de suporte de carga mecânica e na vida útil abrangente do cabo. Embora o processo operacional deste processo pareça rotineiro, se houver um ligeiro descuido no controle detalhado, isso pode facilmente levar a riscos ocultos de qualidade. Este artigo classifica sistematicamente os principais pontos de controle de qualidade em todo o processo de operações de torção, abrangendo especificações de execução do processo e mecanismos de controle no local, ajudando o pessoal de produção a evitar mal-entendidos operacionais com precisão e a promover continuamente a melhoria da qualidade dos produtos de cabos.
- Inspeção do diâmetro do fio único antes de entrar on-line: Verifique rigorosamente o diâmetro do fio único para garantir que o desvio do diâmetro do fio único esteja dentro da faixa especificada pelo processo e elimine flutuações de resistência ou torções soltas causadas por diâmetros de fio irregulares;
2. Inspeção de qualidade de aparência de fio único: Inspeção abrangente do status de aparência do fio único, exigindo superfície lisa, sem manchas de óleo, sem danos mecânicos graves, sem oxidação grave do fio de cobre, garantindo que o fio único não tenha defeitos prejudiciais e evitando quebra de fio ou degradação de desempenho após torção;
3. Adaptação e instalação do molde e da roda de pressão: Selecione e instale a roda de pressão, o molde de madeira e o molde de aço de acordo com os requisitos do processo para garantir que a abertura do molde, as especificações da roda de pressão e as especificações do fio correspondam completamente, para evitar torções soltas ou arranhões de fio único devido à instalação inadequada;
4. Verificação de conformidade dos parâmetros de torção: Verifique o número de fios simples torcidos, disposição, passo de torção e direção de torção para garantir que todos os parâmetros atendam estritamente aos requisitos dos padrões de processo;
5. Controle preciso de tensão: Pré-ajuste e ajuste com precisão a tensão de retorno e absorção para garantir que a tensão de cada linha única seja uniforme e consistente, evitando que a linha única seja afinada devido à tensão excessiva, ou seja arqueada e torcida frouxamente pela linha única devido à tensão muito pequena;
6. Controle a qualidade da aparência do núcleo do fio: Verifique rigorosamente a qualidade da aparência do núcleo do fio, exigindo que ele esteja apertado e redondo, sem rebarbas ou arestas vivas que possam danificar a camada de isolamento, e sem protuberâncias ou fios individuais quebrados para evitar defeitos como quebra e abaulamento em processos de isolamento subsequentes;
7. Controle padronizado de juntas de fio único: Controlar rigorosamente o manuseio de juntas de fio único e exigir soldagem; a distância entre duas juntas não deve ser inferior a 300 mm. É estritamente proibido torcer mais de dois fios simples para evitar quebra ou resistência excessiva devido a juntas fracas;
8. Controle preciso da qualidade do cabo: Verifique rigorosamente a qualidade do cabo, exigindo que seja plano, sem cruzamento ou empilhamento, e o passo do cabo deve ser adaptado ao tamanho do fio trançado e velocidade de enrolamento para evitar que o núcleo do fio seja extrudado e deformado ou preso em processos subsequentes devido a confusão na disposição do cabo.
9. Monitoramento do status operacional do equipamento: Durante a operação do equipamento, os operadores estão estritamente proibidos de deixar seus postos sem autorização. É necessário verificar continuamente o estado de funcionamento do equipamento, prestar atenção às alterações no diâmetro externo dos fios trançados e detectar prontamente vibrações e ruídos anormais do equipamento para evitar acidentes de qualidade causados por falha do equipamento;
10. Registro preciso das informações de circulação: Depois que cada bobina de núcleo de fio é removida da máquina, o cartão de fluxo e vários relatórios são preenchidos de maneira padronizada, e as especificações do produto, parâmetros de produção e resultados de inspeção são registrados detalhadamente para garantir que as informações de circulação do produto semiacabado sejam rastreáveis e forneçam uma base precisa para processos subsequentes.
Embora o processo de torção seja apenas uma parte da produção de cabos, ele está relacionado ao desempenho geral, à segurança e à confiabilidade do produto acabado. Somente controlando rigorosamente os parâmetros do processo, padronizando os detalhes operacionais e fortalecendo as inspeções do processo é que os defeitos podem ser reduzidos desde a origem e a estabilidade do produto pode ser melhorada. Somente tornando cada processo preciso e meticuloso poderemos realmente construir uma base sólida de qualidade para fios e cabos e garantir a segurança do uso da eletricidade e a qualidade do produto.
-
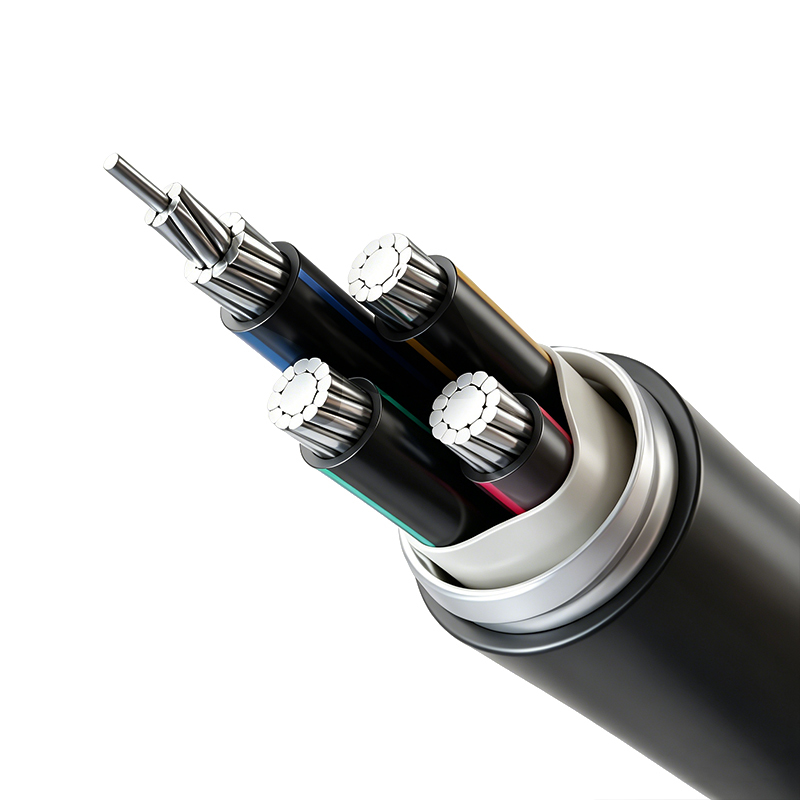
Cabo de alimentação isolado de plástico condutor de liga de alumínio (tensão nominal até 26/35kV)
-
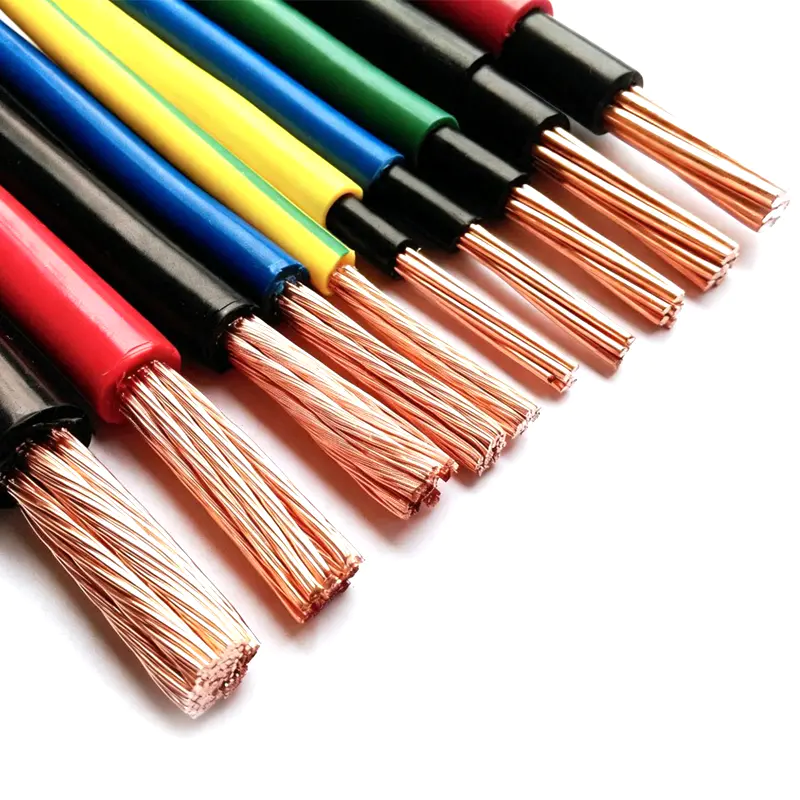
Fios e cabos isolados de poliolefina reticulada (XLPO) (tensão nominal 450/750 V e inferior)
-
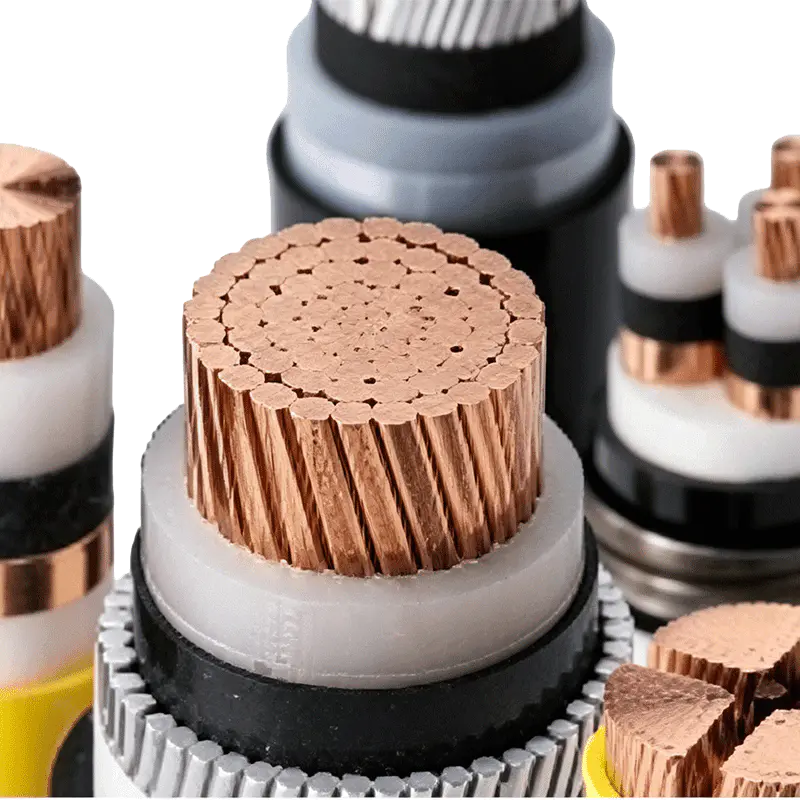
Tensão nominal 3,6/6kV–26/35kV Cabo de alimentação isolado em XLPE
-
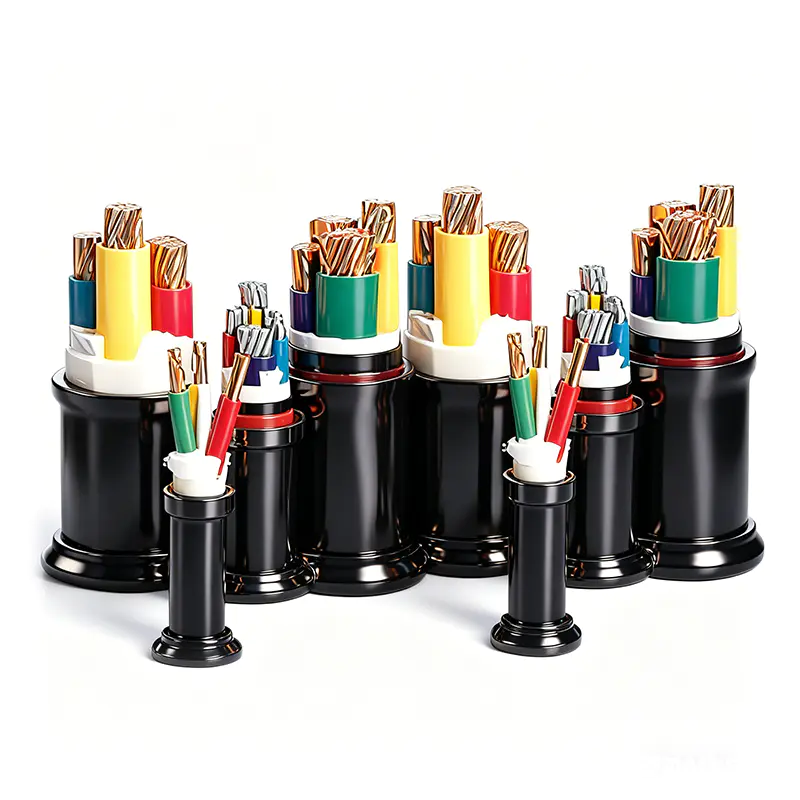
Tensão nominal 0,6/1kV Cabo de alimentação isolado em PVC
-
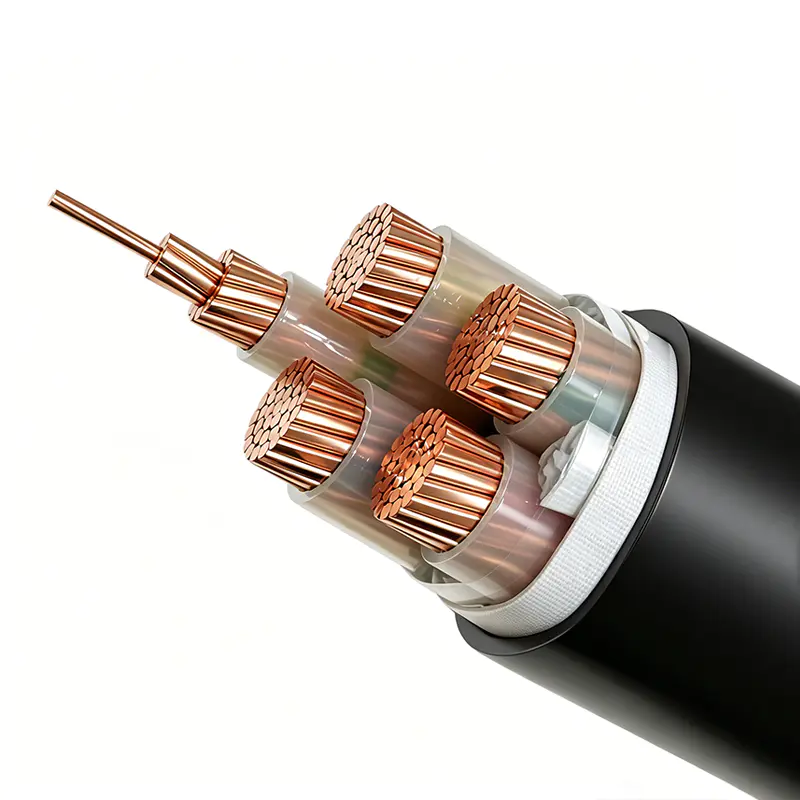
Tensão nominal 1,8/3kV Cabo de alimentação isolado em XLPE
Direitos de autor© Wuxi Guanghuan Cable Co., Ltd. Todos os direitos reservados. Power Cables Manufacturer Electrical Wire And Cable Factory